一、客户公司背景
企业名称:XX饮料集团
所在地:广东省东莞市松山湖区
行业地位:国内知名饮料制造商,主营果蔬汁、碳酸饮料及功能性饮品,年产能超100万吨,拥有灌装、发酵、包装等全自动化生产线。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理发酵废气中的硫化氢(H₂S)和酯类异味。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
发效生产线上:酵母菌菌代谢转化诞生CO₂、工业乙醇及微量分析H₂S;
灌装设备线:PET瓶内残渣二氧化的碳发挥;
塑料原材料吸收:瓜果蔬菜汁提取液液蒸发掉的酯类(如乙酸乙酯);
城市污水治理站:好氧菌池会产生的硫化橡胶氢及氢氧化钠。
废液技术指标:
新风量:5,000~12,000 m³/h(发酵法期最高值达15,000 m³/h);
VOCs质量浓度:60~200 mg/m³(以乙酸乙酯侧重于);
H₂S溶液浓度:10~50 ppm;
温度湿度:85%~95%(堆肥尾气最大达达到饱和壮态壮态)。
2. 核心处理工艺
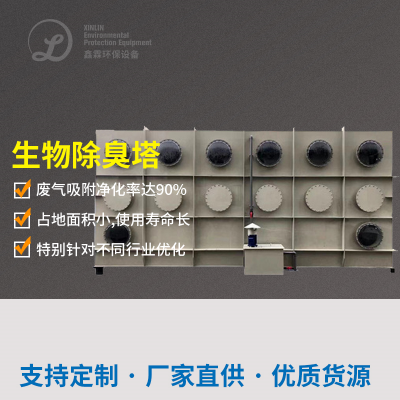
采用 **"预处理+生物法+活性炭吸附" 复合工艺**:
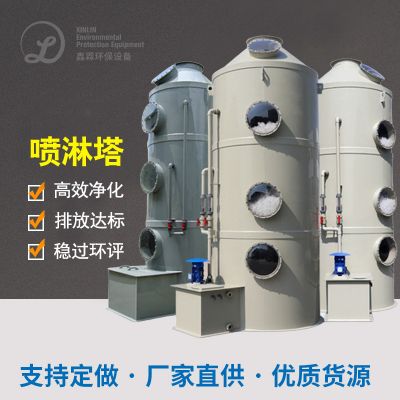
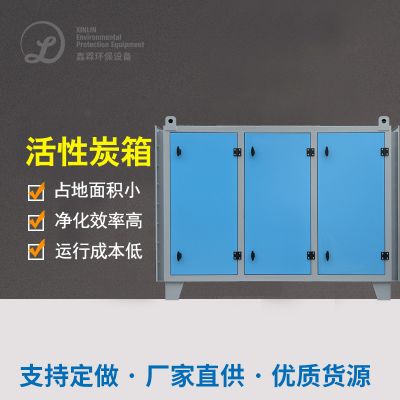
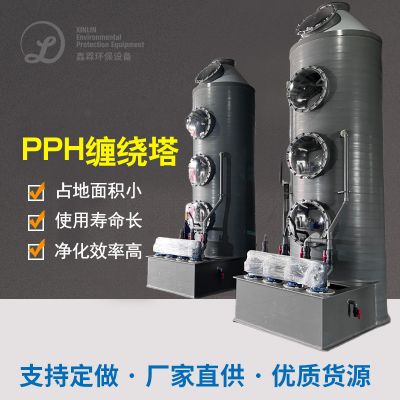
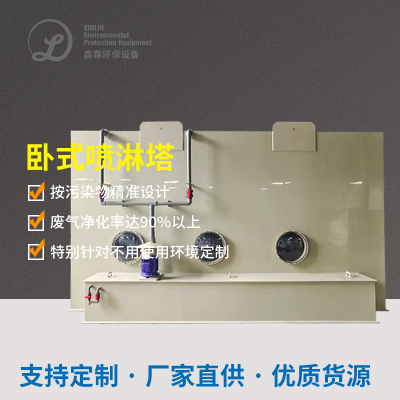
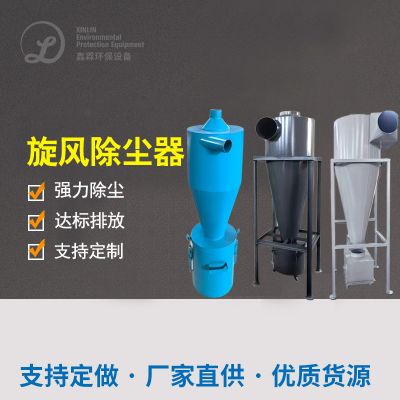
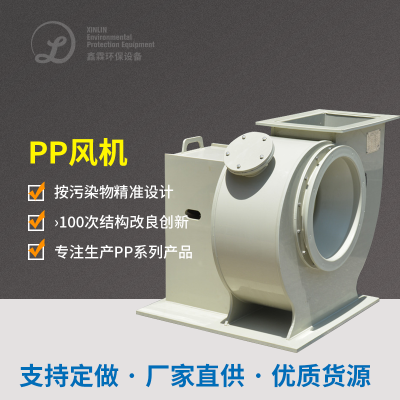
plaintext废气收集 → 旋风除尘 → 碱液喷淋塔(脱酸) → 生物滤池(脱臭) → 活性炭吸附塔 → 离心风机排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高湿度废气对生物滤池的影响
问题:发酵废气湿度接近饱和(95%),导致生物膜堵塞和微生物活性下降。
相应措施:
设备 预冷除湿工作体统(急冻干躁或膜破乳),将湿球温度高于70%以下的;
建议选用 疏水性聚氨酯菌物鲍尔环填料(如热塑性树脂火山岩),缩短水量延迟。
2. 复杂臭味物质的协同去除
问题:H₂S(臭鸡蛋味)、酯类(果香异味)和氨气(刺激性气味)混合存在,单一生物菌群难以兼顾。
具体措施:
数段式生物工程补救:网页前端疫苗接种硫杆菌(氧化物H₂S为硫酸钠盐),后段生成酯吸附菌(如红球菌);
污泥脱水 草木分离出物(如薄荷单方精油)压制活性污泥菌饲养,增多加硫物转成。
3. 灌装线瞬时废气波动
问题:PET瓶灌装时因温度变化导致CO₂快速释放,废气浓度短时骤增。
的对策:
设立 加载失败罐+迅速加载失败鼓风机,秒钟内均衡性排风量波动性;
的安装 线上VOCs污染监测仪(PID调节器器),实时公交调控吸出塔更换频点。
四、管治功能测试
附加效益
资源化利用:
环保再生资源收购CO₂用以碳酸热饮生产的线(年环保再生资源收购量约6万吨);
生物工程滤池淤泥经脱水烘干后看做可挥发肥化学原料。
第三产业作用:
年运营资金减小25%,碳的排放权进行交易金币约80万余元/年;
利用ISO 22000保健食品安全可靠安全工作制度认可,发展名牌生动形象。
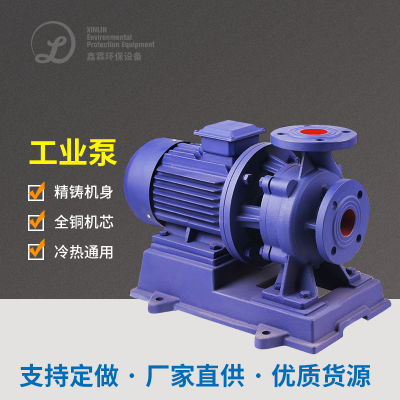
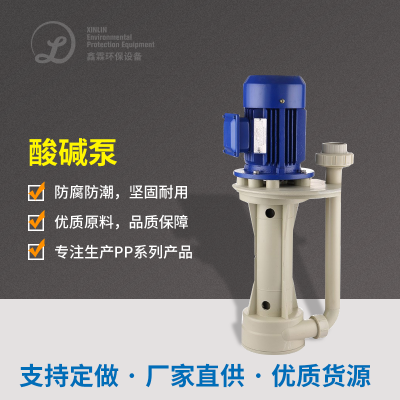
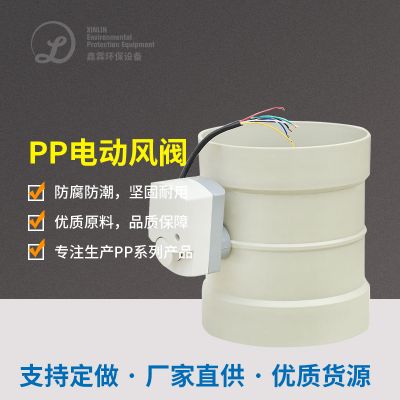
五、机械机器设备电机选型菜单(那部分重中之重机械机器设备)
六、行业启示
源头控制优先:采用密闭式发酵罐和负压管道收集系统,减少废气泄漏;
生物制品的技术替换性:面向食品加工制造行业优点和缺点,设计规划耐高湿、耐毒副作用的结合菌剂;
近年来随着智能化安防系统化网络维护:堡垒机被部署云科技网电商平台(如PLC+SCADA),保证远程登陆监控视频与缩放环境有效控制。
如需进一步推动技能方案格式怎么写(如菌群驯化方案格式怎么写、风速新动态模拟系统),请展示实际产生步骤图及废气排放成份检侧行业报告。

 扫一扫添加微信