氩弧焊产线烟气概述
悍接方式中生成的烟粉尘营养物质繁琐,主要的也包括粉尘、黑色金属空气氮化合物、害处实验室气体等。要根据悍接流程不一样,烟粉尘营养物质物有所差距:
烟气小粒物
:注意组成成分为铁、锰、铬、镍等金属质腐蚀物,粒度分布经常在0.01-1μm之中,易悬停在空气当中中。
威害有毒气体
:是指三氧(O₃)、氮阳极硫化反应物(NOx)、一阳极硫化反应碳(CO)、二阳极硫化反应碳(CO₂)等。
散发性有机酸物(VOCs)
:区域悍接加工过程中使用的焊剂或确保气休时候生产少量的VOCs。
补焊废气排放具备一下特别:
比表面积小
:大方面顆粒物包括可吸多顆粒物(PM10及PM2.5),对人体人体隐患大。
盐浓度动荡大
:对焊操作时废液产生量随艺指标变动显著。
低温高湿
:地方焊接工艺工业废气溫度较高且富含水液体,加入了治理难易度。
不锈钢焊接排放物整理重点难点与指导思想
治理关键点
烟粉尘物弄掉成功率要高
:点焊烟粉尘粉末微小,传统意义除尘器机无法便捷气体吸附。
许多废弃物物相容
:需还外理粒子物、气态感染物,技术组合构成僵化。
喷涂车间布置的限制
:氩弧焊钳台分散型或位移时,集气程序设计难度系数大。
能效比与行驶成本费
:整理设备需照顾成效与经济发展性。
重要性工艺点
发源地控制
:首选选取低废气电焊装修材料和鑫霖环保。
提高效率集气平台
:按照工厂布置图规划有效率的产品局部通风或布局内循环机系统。
三级治理 技艺
:基本上所需"预办理+主办理+后办理"的团体的工艺。
智慧化操控
:要根据有机废气治理含量会自动调整系统启用参数表,调低能效。
经点事例研究分析
典例一:某特重型机械性厂不锈钢焊接喷涂车间有机废气污染治理污染治理
业务情况
:
车以间以中大型组成部分件手工焊接为主要,在使用埋孤焊、实验室气体保证焊等很多加工,单日引起烟气粉尘约50kg,烟粉尘温度因素常达60℃以上的。
进行处理方案怎么写
:
集气模式
:选取顶吸罩+侧吸罩组装,保证 点焊治具粉尘收集率≥90%。
除理工学院艺
:
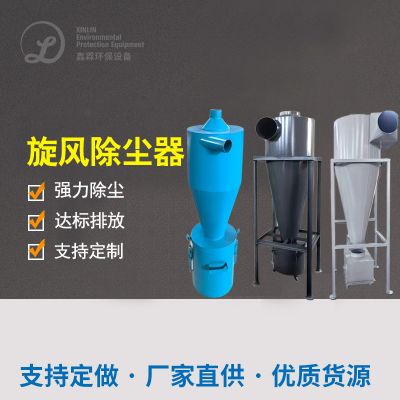
预工作:飓风除尘处理器取除大颗粒物
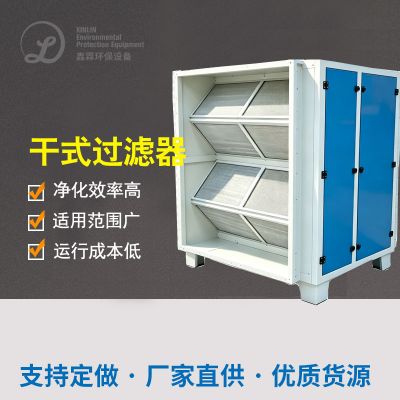
主除理:高效、性价比最高滤筒排尘器(PTFE淋膜过滤槽)
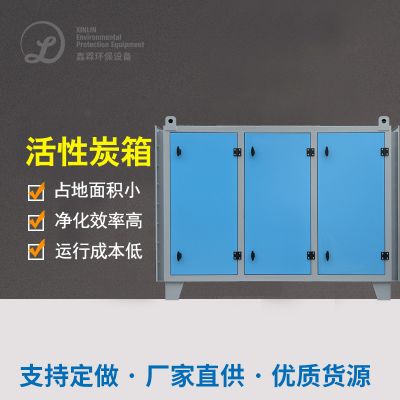
后补救:抗逆性炭过滤器补救的残留物气态破坏物
自动化调节
:跟据电焊工位器具停启自然转换轴流风扇时速。
正确处理效率
:
顆粒物排污渗透压<10mg/m³
VOCs祛除率>85%
系统能源消耗削减30%

 扫一扫添加微信