某矿井通风工作井尾气排放可燃气体中甲烷气体氨水浓度仅0.8%-1.2%,访问量达200m³/s,过去技术水平不可治理 。
工作重点难点
:
丁烷溶液浓度低过烧底线,可以烧不行不通。
烟粉尘流量的大,请求净化处理机系统压较低以应对干扰矿山透气。
化解方案怎么写
:
主要包括
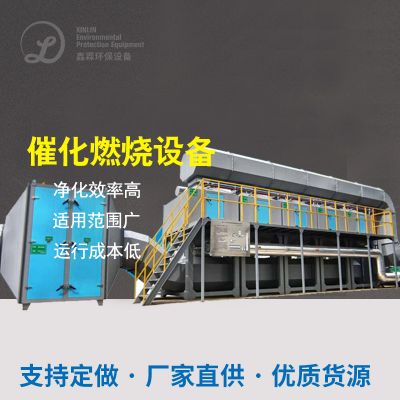
蜂窝式催化硫化硫化想法器
:
催化反应剂为铂-钯装载型,起燃温度因素仅350℃。
体统集成系统热更换器,将阳极氧化热能收废用作提前预热进气,降底能效比。
组件化设计构思,压降<500Pa,改变大雨量必要条件。
运作数据分析
:
甲烷气体彻底清除率>90%,单套系统软件年碳排放CO₂当量120万吨,加载能源消耗较传统的热被氧化降低了40%。
业现况与末来浪潮
当今技木评测
技術分类
适用人群溶度
的优点
片面性的只性
火把复燃
>5%
进行处理切底
无能源收集
促使氧化物
0.5%-5%
较低温度使用
离子液体剂利润高
生态学滤床
<1%
自动运行直接费用低
占地面的积使用面积大
在未来进步方法
交织的技术软件应用
:如"膜破乳+催化脱色脱色"组合式治理 变盐浓度有机废气物。
碳财产设计
:利用CCER等机制化提高建设项目资金性。
智慧化管控
:智能物2.连接网络高技术立即提高加工产品参数。
结语
丁烷工业废气治疗需跟据溶液氧密度、访问量及伴生组分取舍适和技术性工艺。高溶液氧密度丁烷首先考虑一下清洁能源回收处理(发电厂、制取),低溶液氧密度不一样必选用促使被氧化或怪物法。伴随"双碳"对象积极推进,丁烷节能减排技术性工艺将向提高效率化、产品化朝向开发,意见建议企业主根据自己的工程状况实行全寿命周期公式成本投入解析,取舍最好解决办法实施方案。

 扫一扫添加微信